以下是:云南省红河市滚压管_活塞杆优质货源的产品参数
以下是:云南省红河市滚压管_活塞杆优质货源的图文视频
【安达珩磨管】为您提供
开远不锈钢珩磨管、
弥勒精拔杆、
蒙自气缸缸筒、
建水硬轴、
石屏硬轴、
楚雄精拔杆、
昆明镀铬棒、
昭通珩磨管等多元产品与服务。
滚压管_活塞杆优质货源,
珩磨管液压机械(红河市分公司)为您提供
滚压管_活塞杆优质货源产品案例,联系人:
高经理,电话:
【13184177133】。 云南省,红河哈尼族彝族自治州 红河哈尼族彝族自治州,首府驻蒙自市,是云南的16个地级行政区之一,地处云南省东南部,北连昆明、曲靖,东接文山,西邻玉溪、普洱,南与越南社会主义共和国接壤,北回归线横贯东西。红河州辖区面积32931平方公里。截至2022年末,红河哈尼族彝族自治州常住人口440.5万人。截至2023年6月,红河哈尼族彝族自治州辖4个市、6个县、3个自治县。
想知道滚压管_活塞杆优质货源产品的独特魅力吗?视频里的产品介绍,比文字更有说服力,一看便知!
以下是:云南红河滚压管_活塞杆优质货源的图文介绍
珩磨管液压机械(红河市分公司)
您的需求,是我们创造的动力;您的满意,给予我们好的回报与奖励。为了满足您的需求,我们将不断地完善,致力优良的 云南红河本地附近110调质活塞杆、红河就近活塞杆、红河本地附近80调质活塞杆产品及完善的售后服务! “真诚合作”、“务实创新”、“贴心服务”、“发展共赢”是珩磨管液压机械(红河市分公司)的承诺,我们愿与各界朋友携手共进,共创未来。


云南红河珩磨管油缸管绗磨管我们大口径厚壁绗磨管厂对Φ400mm自动轧管机组,穿孔、二次穿孔(延伸)、自动轧管和均整4个轧制过程的荒管实测壁厚数据进行了傅立叶变换,得出了壁厚不均的定量分析及其形成原因,并以此为基础提出了改善钢管壁厚不均的途径:
①二次穿孔(延伸)后荒管上的螺旋形壁厚不均的分布特征一直保留到成品管,因此改善二次穿孔(延伸)是改善成品管壁厚精度的关键环节,主要措施是改进工具设计,提高顶杆和顶头在旋转过程中与轧制线的同心度。
②改善穿孔后毛管的壁厚不均是重要环节,主要措施是提高管坯的加热均匀性,提高定心孔的精度,加长顶头均整带的长度和反锥的长度,提高顶杆与顶头在旋转过程中与轧制线的同心度。
③轧管时虽会产生严重的对称性壁厚不均,但对减轻螺旋形的壁厚不均有一定的作用。因此,轧管时应轧制两道,道次之间应将荒管翻转90°。
④均整过程能基本上对称性壁厚不均,但对螺旋形壁厚不均的作用甚小,因此,应提高均整机的能力。
⑤傅立叶变换是研究斜轧过程壁厚不均的有效手段,这一方法也可用于其他钢管生产机组管体壁厚不均的研究。
滚压管

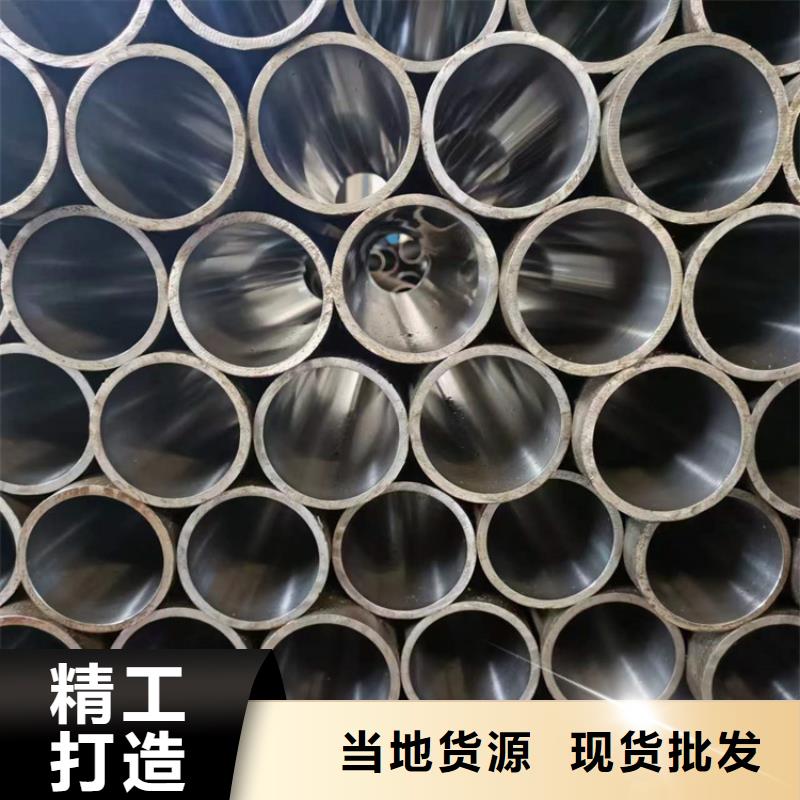

云南红河本地珩磨管油缸管绗磨管滚压是一种无切削的塑性加工方法。滚光管的表面硬度比珩磨管高,增加了使用寿命。滚光管加工时间大大的缩短了,批量生产更加快捷。滚光管比珩磨管的直线度和精度大大的提高了。
为什么大口径厚壁绗磨管的同心度都没有那么的理想?大口径厚壁绗磨管精密钢管的成品都会有偏心厚度不均匀的问题 但是是怎么产生的呢?很多人都没有搞明白,今天 我们就来讲讲 冷拔钢管 冷轧钢管 热轧钢管等 无缝缝钢管的偏心是怎么产生的,为什么大口径厚壁绗磨管的同心度都没有那么的理想?滚压管
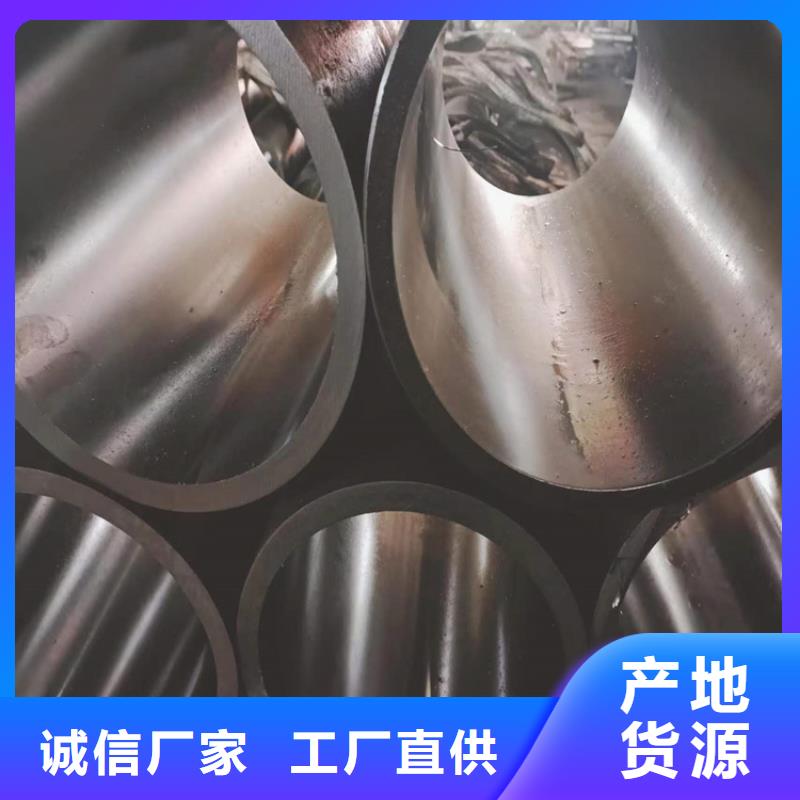


云南红河珩磨管油缸管绗磨管滚压管加工原理:它是一种压力光整加工,是利用金属在常温状态的冷塑性特点,利用滚压工具对工件表面施加一定的压力,使工件表层金属产生塑性流动,填入到原始残留的低凹波谷中,而达到工件表面粗糙值降低。由于被滚压的表层金属塑性变形,使表层组织冷硬化和晶粒变细,形成致密的纤维状,并形成残余应力层,硬度和强度提高,从而改善了工件表面的耐磨性、耐蚀性和配合性。滚压是一种无切削的塑性加工方法。热轧精密钢管用连铸圆管坯板坯或初轧板坯作原料,经步进式加热炉加热,高压水除鳞后进入粗轧机,粗轧料经切头、尾、再进入精轧机,实施计算机 控制轧制,终轧后即经过层流冷却和卷取机卷取、成为直发卷。直发卷的头、尾往往呈舌状及鱼尾状,厚度、 宽度精度较差,边部常存在浪形、折边、塔形等缺陷。其卷重较重、钢卷内径为760mm。将直发卷经切头、 切尾、切边及多道次的矫直、平整等精整线处理后,再切板或重卷,即成为:热轧钢板、平整热轧钢卷、纵切带等产品。

在云南省红河市采购滚压管_活塞杆优质货源请认准珩磨管液压机械(红河市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:高经理-【13184177133】)。